La medición de piezas de plástico mecanizadas requiere un estado de medición definido, una fuerza de contacto adecuada y un soporte constante. Una visualización más fina no puede compensar la deformación del componente. Debe acordar el método de inspección antes de ordenar tolerancias estrictas, especialmente cuando las medidas del proveedor y del receptor deben coincidir.
Defina la dimensión que realmente necesita
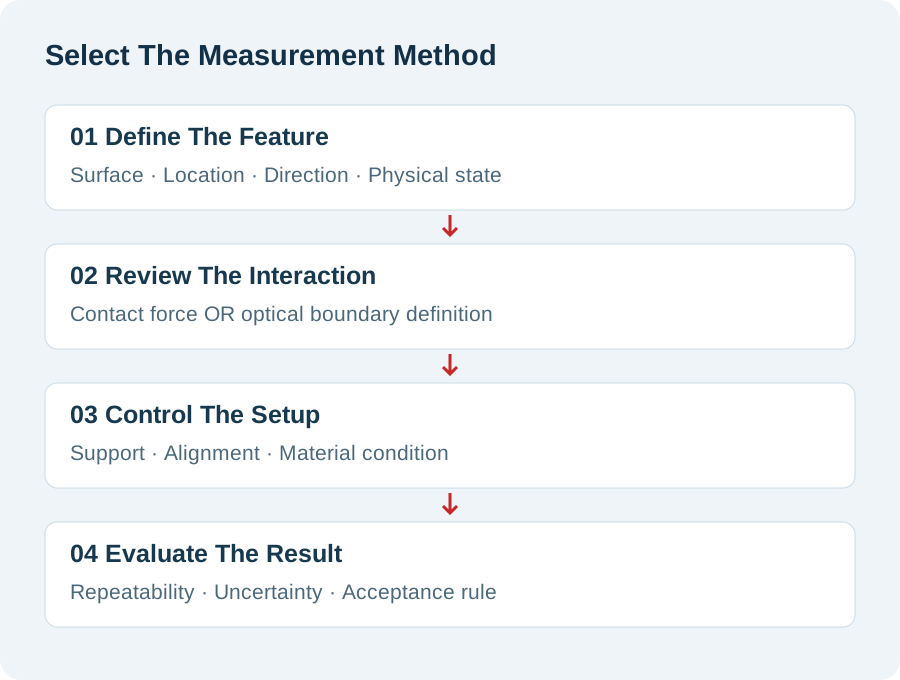
Debe definir la característica medida y su estado físico antes de elegir un instrumento.
Un diámetro en un casquillo flexible puede significar varias cosas diferentes. Es posible que necesite su diámetro libre, su orificio instalado o su juego funcional. Esos resultados responden a diferentes preguntas de ingeniería, incluso cuando cada informe utiliza la misma unidad.
Comenzar con la revisión del dibujo y relación funcional. Identificar la superficie, la dirección de medición y el dato relevante. Indique si el componente está libre, apoyado o restringido. Si la inspección de la instalación es importante, defina la condición de acoplamiento por separado.
Para los componentes comprados, haga visible el estado de aceptación en el plan de inspección. No espere que los inspectores receptores lo reconstruyan a partir del modelo de ensamblaje. Un proveedor puede medir la característica nominal correcta en un estado diferente y alcanzar un resultado diferente.
Separe la resolución de la confianza en la medición
Debe juzgar el proceso de medición completo en lugar de confiar en el incremento más pequeño mostrado.
La resolución describe el menor incremento que el instrumento puede mostrar o distinguir. No determina la incertidumbre del resultado real. El montaje, la alineación, el comportamiento de la pieza y el entorno pueden añadir variación.
el Guía de incertidumbre del Laboratorio Nacional de Física. Explica las contribuciones de instrumentos, piezas de trabajo, entornos y operadores. También distingue la incertidumbre del error de medición. Utilice esa distinción al evaluar un método de inspección propuesto.
Pregunte cómo se relaciona la capacidad del método con su decisión de tolerancia y aceptación. Evite inventar una relación universal entre instrumento y tolerancia para cada característica. Su equipo de calidad debe evaluar el proceso de medición real y los requisitos aplicables del cliente.
Un registro de calibración sigue siendo útil, pero su alcance es importante. No valida de forma independiente su fijación, detección de bordes o secuencia de manipulación. Estos pertenecen a la revisión del método específico de la aplicación.
Controlar la fuerza de contacto y la geometría de contacto
Debe evaluar si el contacto de medición cambia la dimensión que intenta observar.
Un pequeño contacto puede dañar una superficie. Un contacto más grande puede distribuir la carga de manera diferente, mientras interactúa con la curvatura local o los bordes cercanos. Una fuerza menor puede reducir la deformación en configuraciones adecuadas, pero no puede resolver todos los problemas de soporte o contacto.
Guía de medición de fuerza baja de Mitutoyo analiza piezas de trabajo delicadas y la selección de puntas de contacto. Sus ejemplos apoyan la evaluación de la fuerza y la sangría juntas. No proporcionan un ajuste de fuerza universal para cada componente polimérico.
Utilice piezas representativas al seleccionar la disposición de contacto. Compare resultados repetidos mientras controla la posición y el apoyo. Si las lecturas cambian cuando aprieta el instrumento, investigue la deformación antes de tratar la diferencia como una variación de fabricación.
Documente el mecanismo de control de fuerza o la técnica operativa seleccionada. Nombrar el instrumento por sí solo puede dejar una discreción sustancial al operador. Su equipo receptor necesita suficientes detalles para reproducir la condición de contacto prevista.
Apoye la pieza sin redefinir su forma
Debe apoyar el componente de manera consistente preservando el estado de medición requerido por el dibujo.
Una placa delgada puede moverse cuando cambian los soportes. Un anillo puede responder de manera diferente cuando se lo sostiene a través de su diámetro. Un componente que descansa sobre residuos puede inclinarse antes de que la sonda lo toque.
Defina ubicaciones de soporte y orientación para funciones sensibles. Evite agregar abrazaderas simplemente para estabilizar las lecturas. La restricción puede crear resultados repetibles para una forma que desaparece cuando sueltas la pieza.
Si su requisito se refiere a una condición ensamblada, un dispositivo controlado puede ser apropiado. Identifique las superficies de ubicación, la secuencia de sujeción y las condiciones de instalación relevantes. Mantenga este método separado de cualquier verificación dimensional de estado libre.
Para una discusión adicional sobre las mediciones sensibles a la forma, consulte planitud en piezas de plástico mecanizadas. Aplicar la misma disciplina al espesor, paralelismo y relaciones de agujeros cuando sus resultados dependan del apoyo.
Haga coincidir el método con la característica
Debe seleccionar el principio de medición según el acceso, el riesgo de deformación y la definición funcional de la característica.
La siguiente tabla compara las preguntas a resolver durante la planificación. No clasifica todos los instrumentos según su precisión. Pueden resultar adecuados diferentes instrumentos cuando se demuestran los métodos completos.
| Característica | Método candidato | Pregunta de configuración principal | Preocupación por la aceptación |
|---|---|---|---|
| Espesor externo | Medición de contacto de fuerza controlada | ¿Dónde están los puntos de soporte y contacto? | Hendidura o flexión local |
| Orificio del buje | Medición de diámetro adecuada o calibrado acordado | ¿Qué profundidades y direcciones representan el requisito? | Efectos de conicidad, ovalidad y contacto. |
| Posición del agujero | Medición de coordenadas | ¿Cómo se establecen los datos? | Estrategia de alineación y muestreo. |
| perfil delgado | Método óptico u otro método evaluado. | ¿Cómo se define el borde visible? | Iluminación, enfoque y selección de bordes. |
| Ajuste instalado | Dispositivo de acoplamiento definido o control funcional | ¿Qué estado de instalación se reproduce? | Ajuste confuso con dimensiones independientes |
tu revisión de calidad e inspección Debe conectar estas opciones con el dibujo real. Una lista de equipos por sí sola no puede establecer cómo se aceptará una característica difícil.
Mida los orificios en ubicaciones y direcciones acordadas
Debe definir dónde se mide un orificio antes de comparar los resultados del diámetro entre organizaciones.
Una lectura cerca de una entrada no describe todos los lugares a lo largo de una perforación. Un chaflán, una rebaba o una deformación local pueden influir en el contacto. Del mismo modo, una sola dirección puede pasar por alto un cambio observado después de girar la orientación de medición.
Defina las profundidades y direcciones de medición relevantes para su característica. Elíjalos según la función y los requisitos del dibujo. Evite convertir un patrón de muestreo arbitrario en una regla de aceptación universal.
Guía del calibrador de Mitutoyo identifica la fuerza de medición y la geometría interior de la mandíbula como posibles fuentes de error. Compruebe si la geometría de contacto del instrumento se adapta al tamaño del orificio y al acceso. Una lectura conveniente del calibrador puede necesitar un método más adecuado para la aceptación final.
Si pasa un eje coincidente, registre lo que demuestra esa verificación funcional. No establece automáticamente la geometría del orificio ni la holgura en toda la longitud de trabajo. Mantenga evidencia dimensional y funcional identificable.
Trate la medición óptica como un método diferente
Debe evaluar la definición del borde óptico en lugar de asumir que la medición sin contacto elimina todas las fuentes de incertidumbre.
Los métodos ópticos pueden evitar que una sonda mecánica presione el borde inspeccionado. Sin embargo, la iluminación, el enfoque, la transparencia y la apariencia de la superficie pueden afectar el límite que identifica el sistema. Un borde biselado también puede producir más de una transición visible.
Acuerde qué borde representa la dimensión del dibujo. Conserve la información de configuración para la iluminación y el procesamiento de imágenes cuando afecte el resultado. Utilice componentes representativos en lugar de validar solo una forma de referencia sencilla.
Para componentes transparentes o reflectantes, analice el acceso y el contraste durante la planificación de fabricación. Evite aplicar un revestimiento improvisado sin aprobación. Ese tratamiento podría afectar la superficie, las dimensiones o el uso aguas abajo.
Compare los resultados ópticos y de contacto con la misma definición de característica. Una diferencia puede reflejar cómo cada método identifica el límite. Investigue el método antes de asignar la diferencia completa al componente.
Temperatura récord y condición del material
Debe comparar los resultados sólo después de comprobar si las condiciones de los componentes son significativamente comparables.
Un componente movido desde el mecanizado, lavado o transporte puede estar cambiando de condición. Sostenerlo repetidamente también puede cambiar su temperatura. Definir una secuencia práctica de manejo para mediciones sensibles a estos efectos.
Su plan de inspección debe identificar el entorno acordado y el estado de preparación. Registre la información de temperatura relevante cuando lo requiera el método. Evite asumir que la temperatura ambiente representa inmediatamente la temperatura de cada pieza.
Los materiales sensibles a la humedad añaden otra condición a revisar. Una muestra entrante seca y un componente de producción acondicionado pueden no representar el mismo estado. Nuestro guía de absorción de humedad de nailon explica por qué la base condicionante pertenece a la especificación.
No invente un período de espera para cada geometría y polímero. Acuerde el método de acondicionamiento utilizando el material, el tamaño del componente y la aplicación. Registre las excepciones cuando se produzca una inspección urgente antes de que se alcance el estado acordado.
Verifique la repetibilidad antes de interpretar pequeñas diferencias
Debe investigar la variación del método antes de interpretar pequeños cambios de lectura como una tendencia del proceso.
Comience con mediciones repetidas usando la misma configuración definida. Luego evalúe los cambios introducidos al reposicionar la pieza. Cuando varios inspectores utilicen el método, incluya operadores representativos en la revisión.
Mantenga la secuencia estructurada. Cambie un elemento de configuración relevante a la vez al diagnosticar una discrepancia. De lo contrario, los cambios de temperatura, alineación y fuerza pueden resultar difíciles de distinguir.
Antes de comparar organizaciones, intercambie una muestra representativa con su registro de método. Confirme que ambos equipos inspeccionen los mismos lugares. Registre la identificación de la muestra y el historial de transporte. Esto le ayuda a separar las diferencias de configuración de las diferencias entre las piezas de producción.
Registre los resultados brutos en lugar de conservar solo un promedio preferido. Una extensión amplia puede revelar un contacto inestable o un acuerdo de apoyo. El promedio no puede explicar un método que mide diferentes estados físicos.
Su equipo de calidad debe decidir si es necesario un estudio formal del sistema de medición. Su diseño debe reflejar el uso de producción y los requisitos del cliente. Este artículo no prescribe un umbral de aceptación estadística universal.
Acuerde cómo se decidirán los resultados límite
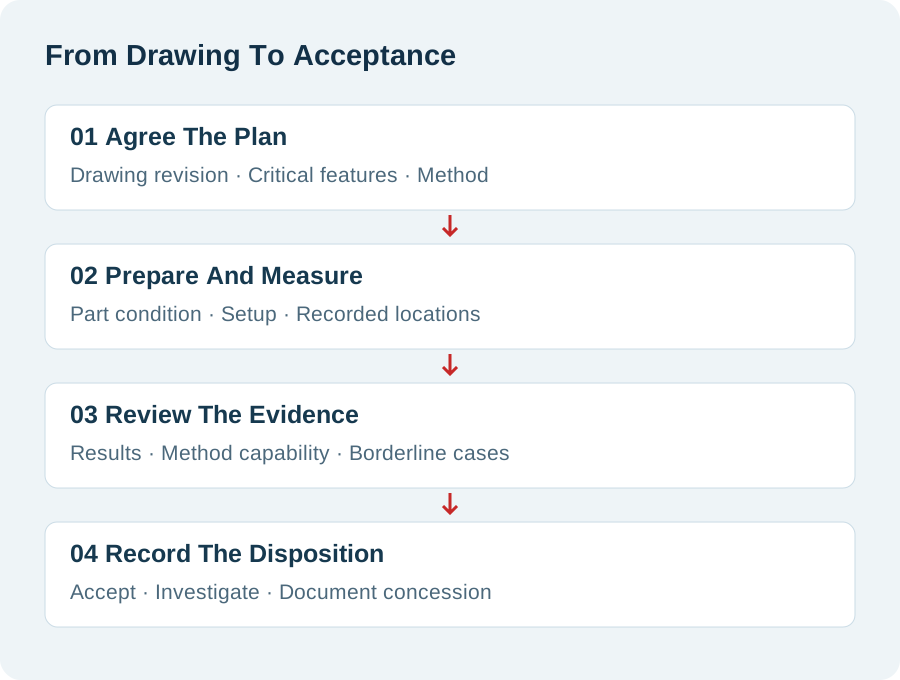
Debe definir la decisión de conformidad antes de que el resultado de una inspección se acerque a un límite de tolerancia.
Un número cercano a un límite puede generar desacuerdo cuando el proceso de medición tiene incertidumbre no resuelta. Más decimales no resuelven esa cuestión. Acordar la regla de decisión aplicable con los responsables de calidad.
Especifique quién revisa los resultados dudosos y qué pruebas adicionales se pueden solicitar. Defina si una medición repetida debe reproducir la configuración original. Un instrumento diferente no debería introducir silenciosamente una definición de característica diferente.
Mantener las desviaciones y concesiones separadas de la aceptación ordinaria. Si una concesión de ingeniería permite su uso, identificar el lote afectado y su alcance. No reescriba el resultado de la inspección para que la disposición parezca rutinaria.
Para obtener un marco de aprobación más amplio, consulte Inspección del primer artículo para piezas de plástico.. El método de medición debe permanecer vinculado al dibujo aprobado y a la configuración de la muestra.
Cree un informe que otro inspector pueda utilizar
Debe conservar suficiente información del método para que un segundo equipo comprenda el resultado y reproduzca su base.
Una tabla de resultados necesita más que dimensiones nominales y calificaciones de aprobación. Para funciones sensibles, conecte el valor informado con la ubicación y el estado de la medición. Registre la revisión del método relevante cuando el proceso cambie.
| Campo de informe | Qué grabar | Por qué lo necesitas |
|---|---|---|
| Identidad de la pieza | Número de pieza, lote y revisión de dibujo. | Evita confusiones en la configuración |
| Identidad de característica | Referencia de dibujo y ubicación de medición. | Conecta el resultado con el requisito. |
| Estado fisico | Gratis, compatible o instalado | Hace que las comparaciones sean significativas |
| Configuración del método | Detalles del instrumento, contacto y soporte | Expone importantes diferencias de configuración |
| Condiciones | Preparación y entorno relevantes. | Admite la comparación entre inspecciones |
| Disposición | Resultado y base de aceptación acordada | Separa la medición de la versión de ingeniería |
Conserve fotografías o bocetos de accesorios cuando aclaren la configuración. Estos registros deben mostrar la disposición relevante sin implicar una precisión no respaldada. Un registro de método claro puede reducir las investigaciones repetidas durante entregas futuras.
Compare los costos de inspección con el riesgo funcional
Debe concentrar el esfuerzo de inspección en las características cuya incertidumbre podría afectar el montaje, el funcionamiento o la aceptación.
Una tolerancia difícil puede requerir desarrollo de configuración, accesorios o tiempo de medición adicionales. Ajustar ampliamente todas las dimensiones puede agregar esfuerzo sin mejorar la función. Identifique las relaciones críticas antes de solicitar una cotización detallada.
Analice las verificaciones en proceso por separado de la aceptación final. Un control de producción puede guiar el mecanizado sin proporcionar el paquete completo de evidencia de entrega. Acuerde qué registros acompañan a cada lote y cuáles permanecen disponibles previa solicitud.
Pídale a TOPS que confirme el método propuesto y la evidencia disponible para su componente. El sitio web presenta servicios de inspección y mecanizado, pero este artículo no verifica un inventario de instrumentos específico. Las disposiciones de medición especiales requieren una confirmación específica del pedido.
Incluya la cantidad y repita la demanda cuando analice el plan. Un método adecuado para un prototipo puede necesitar un manejo diferente para lotes de rutina. Los cambios deberían preservar la base de medición aceptada en lugar de simplemente acelerar la inspección.
Preguntas frecuentes sobre medición de piezas de plástico mecanizadas
Debe resolver estas preguntas sobre métodos comunes antes de intercambiar informes de aceptación.
¿Puedo utilizar un calibrador normal?
Posiblemente, dependiendo de la característica y el requisito. Evalúe la fuerza, la geometría de contacto y la capacidad del método antes de usarlo para la aceptación final.
¿Un trinquete elimina la deformación?
No. Una función de control de fuerza puede mejorar la consistencia, pero la fuerza aplicada aún puede afectar el componente. Revise la configuración completa.
¿Es siempre mejor la medición óptica?
No. Evita el contacto mecánico en la característica observada, pero la definición de los bordes y las condiciones de imagen aún requieren evaluación.
¿Por qué difieren los resultados del proveedor y del receptor?
Primero verifique la definición de características, el soporte, la fuerza, las condiciones y la alineación. Diferentes métodos pueden producir resultados diferentes sin identificar la causa subyacente.
¿Debo medir un buje antes de la instalación?
Mídalo en el estado requerido por su especificación. La aceptación del orificio instalado y las dimensiones en estado libre pueden requerir verificaciones por separado.
¿Puede la calibración reemplazar un estudio de método?
No. La calibración aborda el instrumento dentro de su alcance establecido. Su dispositivo, la respuesta de la pieza de trabajo y el método operativo necesitan consideración por separado.
¿Debo promediar cada lectura?
No. Primero comprenda por qué las lecturas difieren. El promedio no corrige ubicaciones inconsistentes, condiciones cambiantes o un componente deformado.
¿Qué debo enviar para una revisión de inspección?
Enviar el plano, calidad, cantidades y requisitos funcionales. Incluya el estado de la medición, los resultados en disputa y las reglas de aceptación requeridas.
Solicite un plan de medición con su cotización
Puede reducir las disputas de inspección definiendo la característica, el estado y el método antes de la producción. Controle la fuerza y apoye donde sea importante. Mantenga la evidencia de medición separada de las concesiones y las verificaciones de desempeño instaladas.
Contáctenos con sus requisitos de dibujo, calidad del material, cantidades de lote y medidas críticas. Incluya detalles del método existente cuando necesite correlacionar los resultados del proveedor y de la recepción.