Die Messung bearbeiteter Kunststoffteile erfordert einen definierten Messzustand, eine geeignete Anpresskraft und eine gleichmäßige Auflage. Eine feinere Darstellung kann Verformungen des Bauteils nicht ausgleichen. Sie sollten die Prüfmethode vereinbaren, bevor Sie enge Toleranzen bestellen, insbesondere wenn Lieferanten- und Empfangsmaße übereinstimmen müssen.
Definieren Sie die Abmessung, die Sie tatsächlich benötigen
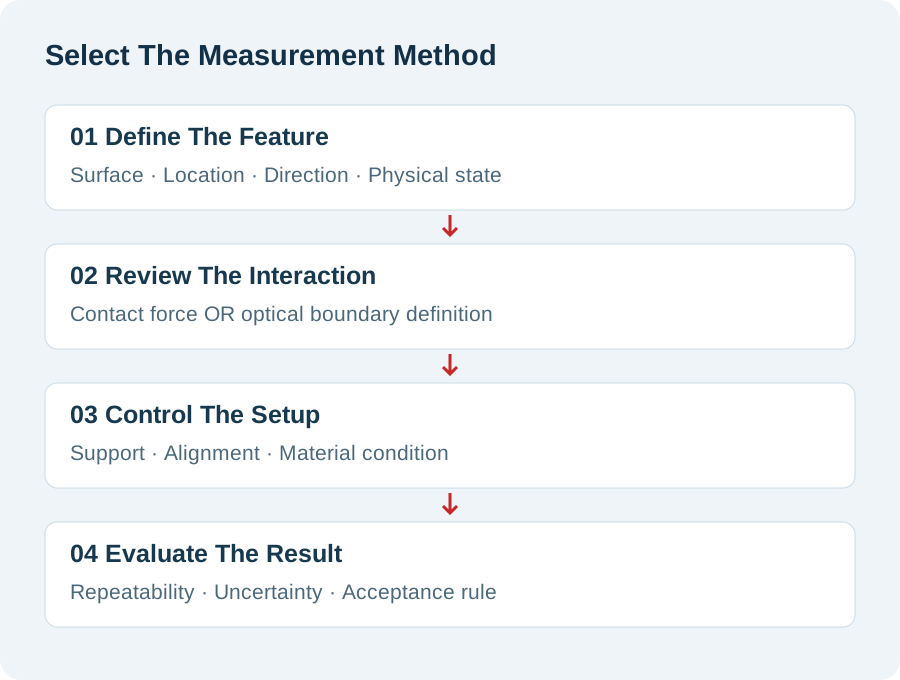
Sie sollten das gemessene Merkmal und seinen physikalischen Zustand definieren, bevor Sie ein Instrument auswählen.
Der Durchmesser einer flexiblen Buchse kann verschiedene Bedeutungen haben. Möglicherweise benötigen Sie den freien Durchmesser, die installierte Bohrung oder das Funktionsspiel. Diese Ergebnisse beantworten unterschiedliche technische Fragen, selbst wenn jeder Bericht dieselbe Einheit verwendet.
Beginnen Sie mit der Überarbeitung der Zeichnung und der funktionalen Beziehung. Identifizieren Sie die Oberfläche, die Messrichtung und den relevanten Bezugspunkt. Geben Sie an, ob die Komponente frei, unterstützt oder eingeschränkt ist. Wenn die installierte Inspektion wichtig ist, definieren Sie die Steckbedingung separat.
Machen Sie bei Zukaufkomponenten den Abnahmezustand auf dem Prüfplan sichtbar. Erwarten Sie nicht, dass die Eingangsinspektoren das Ganze anhand des Baugruppenmodells rekonstruieren. Ein Lieferant kann das korrekte Nennmerkmal in einem anderen Zustand messen und zu einem anderen Ergebnis gelangen.
Trennen Sie Auflösung und Messsicherheit
Sie sollten den gesamten Messvorgang beurteilen und sich nicht auf die kleinste angezeigte Schrittweite verlassen.
Die Auflösung beschreibt den kleinsten angezeigten oder unterscheidbaren Messschritt des Instruments. Sie bestimmt nicht die Messunsicherheit des tatsächlichen Ergebnisses. Aufbau, Ausrichtung, Werkstückverhalten und Umgebung können zusätzliche Messabweichungen verursachen.
Die Unsicherheitsleitfaden des National Physical Laboratory erklärt Beiträge von Instrumenten, Werkstücken, Umgebungen und Bedienern. Es unterscheidet auch Unsicherheit von Messfehlern. Verwenden Sie diese Unterscheidung, wenn Sie eine vorgeschlagene Inspektionsmethode bewerten.
Fragen Sie, wie sich die Leistungsfähigkeit der Methode auf Ihre Toleranz- und Akzeptanzentscheidung auswirkt. Vermeiden Sie es, für jedes Merkmal ein universelles Verhältnis von Instrument zu Toleranz zu erfinden. Ihr Qualitätsteam sollte den tatsächlichen Messprozess und die geltenden Kundenanforderungen bewerten.
Ein Kalibrierungsprotokoll bleibt nützlich, aber sein Umfang ist wichtig. Es validiert Ihre Vorrichtung, Kantenerkennung oder Handhabungssequenz nicht unabhängig. Diese gehören in den anwendungsspezifischen Methoden-Review.
Kontrollieren Sie Kontaktkraft und Kontaktgeometrie
Sie sollten beurteilen, ob der Messkontakt die zu beobachtende Abmessung verändert.
Eine kleine Berührung kann eine Oberfläche beschädigen. Ein größerer Kontakt kann die Last anders verteilen und gleichzeitig mit der lokalen Krümmung oder nahegelegenen Kanten interagieren. Eine geringere Kraft kann bei geeigneten Aufbauten die Verformung verringern, sie kann jedoch nicht jedes Stütz- oder Kontaktproblem lösen.
Mitutoyos Anleitung zur Messung geringer Kräfte behandelt empfindliche Werkstücke und die Auswahl der Kontaktspitzen. Seine Beispiele unterstützen die gemeinsame Bewertung von Kraft und Eindruck. Sie bieten keine universelle Krafteinstellung für jede Polymerkomponente.
Verwenden Sie bei der Auswahl der Kontaktanordnung repräsentative Teile. Vergleichen Sie wiederholte Ergebnisse und kontrollieren Sie gleichzeitig Position und Unterstützung. Wenn sich die Messwerte beim Anziehen des Instruments ändern, untersuchen Sie die Verformung, bevor Sie die Differenz als Herstellungsabweichung behandeln.
Dokumentieren Sie den gewählten Kraftkontrollmechanismus oder die gewählte Betriebstechnik. Allein die Benennung des Instruments kann dem Bediener einen erheblichen Ermessensspielraum lassen. Ihr Empfangsteam benötigt genügend Details, um den beabsichtigten Kontaktzustand zu reproduzieren.
Stützen Sie das Teil, ohne seine Form neu zu definieren
Sie sollten das Bauteil konsistent stützen und gleichzeitig den in der Zeichnung geforderten Messzustand beibehalten.
Eine dünne Platte kann sich bewegen, wenn sich die Träger ändern. Ein Ring kann unterschiedlich reagieren, wenn er über seinen Durchmesser gehalten wird. Ein Bauteil, das auf Trümmern ruht, kann sich neigen, bevor die Sonde es berührt.
Definieren Sie Stützpositionen und Ausrichtung für sensible Merkmale. Vermeiden Sie das Anbringen von Klemmen, nur um die Messwerte stabil zu halten. Durch die Beschränkung können wiederholbare Ergebnisse für eine Form erzielt werden, die verschwindet, wenn Sie das Teil loslassen.
Wenn Ihre Anforderung einen zusammengebauten Zustand betrifft, kann eine kontrollierte Vorrichtung angemessen sein. Identifizieren Sie die Auflageflächen, die Haltereihenfolge und die relevanten Installationsbedingungen. Halten Sie diese Methode getrennt von jeder Maßprüfung im freien Zustand.
Weitere Informationen zu formempfindlichen Messungen finden Sie unter Ebenheit bearbeiteter Kunststoffteile. Wenden Sie die gleiche Disziplin auf Dicke, Parallelität und Lochbeziehungen an, wenn deren Ergebnisse von der Unterstützung abhängen.
Passen Sie die Methode an die Funktion an
Sie sollten das Messprinzip entsprechend dem Zugang, dem Verformungsrisiko und der funktionalen Definition des Merkmals auswählen.
In der folgenden Tabelle werden Fragen verglichen, die während der Planung gelöst werden müssen. Es wird nicht jedes Instrument nach Genauigkeit eingestuft. Verschiedene Instrumente können geeignet sein, wenn die vollständigen Methoden demonstriert werden.
| Funktion | Kandidatenmethode | Hauptfrage zur Einrichtung | Akzeptanzbedenken |
|---|---|---|---|
| Außendicke | Kraftkontrollierte Kontaktmessung | Wo gibt es Unterstützungs- und Anlaufstellen? | Lokale Einkerbung oder Biegung |
| Buchsenbohrung | Geeignete Bohrungsmessung oder vereinbarte Vermessung | Welche Tiefen und Richtungen stellen die Anforderung dar? | Konizität, Ovalität und Kontakteffekte |
| Lochposition | Koordinatenmessung | Wie werden Daten erstellt? | Ausrichtungs- und Probenahmestrategie |
| Dünnes Profil | Optische oder andere ausgewertete Methode | Wie wird die sichtbare Kante definiert? | Beleuchtung, Fokus und Kantenauswahl |
| Passgenau eingebaut | Definierte Steckvorrichtung bzw. Funktionsprüfung | Welcher Installationszustand wird wiedergegeben? | Verwirrende Passform mit unabhängigen Abmessungen |
Ihr Qualitäts- und Inspektionsprüfung sollte diese Auswahl mit der tatsächlichen Zeichnung verbinden. Eine Ausstattungsliste allein kann nicht aufzeigen, wie ein schwieriges Feature angenommen wird.
Messen Sie Bohrungen an vereinbarten Orten und Richtungen
Sie sollten definieren, wo eine Bohrung gemessen wird, bevor Sie die Durchmesserergebnisse zwischen Organisationen vergleichen.
Ein Messwert in der Nähe eines Eingangs beschreibt nicht jeden Ort entlang einer Bohrung. Eine Fase, ein Grat oder eine lokale Verformung können den Kontakt beeinflussen. Ebenso kann eine einzelne Richtung eine nach der Drehung der Messausrichtung beobachtete Änderung übersehen.
Definieren Sie die relevanten Messtiefen und -richtungen für Ihr Merkmal. Wählen Sie sie je nach Funktion und Zeichnungsanforderung aus. Vermeiden Sie es, ein willkürliches Stichprobenmuster in eine universelle Akzeptanzregel umzuwandeln.
Mitutoyos Bremssattelführung identifiziert Messkraft und Backeninnengeometrie als potenzielle Fehlerquellen. Prüfen Sie, ob die Kontaktgeometrie des Instruments zur Bohrungsgröße und zum Zugang passt. Für eine bequeme Ablesung des Messschiebers ist möglicherweise eine geeignetere Methode zur endgültigen Abnahme erforderlich.
Wenn eine Gegenwelle den Test besteht, notieren Sie, was diese Funktionsprüfung ergibt. Es stellt nicht automatisch die Bohrungsgeometrie oder das Spiel über die gesamte Arbeitslänge her. Halten Sie Dimensions- und Funktionsnachweise identifizierbar.
Betrachten Sie die optische Messung als eine andere Methode
Sie sollten die optische Kantendefinition bewerten, anstatt davon auszugehen, dass die berührungslose Messung alle Unsicherheitsquellen beseitigt.
Mit optischen Methoden kann vermieden werden, dass eine mechanische Sonde auf die zu prüfende Kante drückt. Allerdings können Beleuchtung, Fokus, Transparenz und Oberflächenerscheinung Einfluss darauf haben, welche Grenze das System erkennt. Eine abgeschrägte Kante kann auch mehr als einen sichtbaren Übergang erzeugen.
Vereinbaren Sie, welche Kante das Zeichnungsmaß darstellt. Behalten Sie Setup-Informationen für Beleuchtung und Bildverarbeitung dort bei, wo sie das Ergebnis beeinflussen. Verwenden Sie repräsentative Komponenten, anstatt nur eine einfache Referenzform zu validieren.
Besprechen Sie bei transparenten oder reflektierenden Komponenten den Zugang und den Kontrast während der Fertigungsplanung. Vermeiden Sie es, ohne Genehmigung eine improvisierte Beschichtung aufzutragen. Diese Behandlung könnte sich auf die Oberfläche, die Abmessungen oder die nachgelagerte Verwendung auswirken.
Vergleichen Sie optische und Kontaktergebnisse mit derselben Merkmalsdefinition. Ein Unterschied kann darin bestehen, wie jede Methode die Grenze identifiziert. Untersuchen Sie die Methode, bevor Sie der Komponente den gesamten Unterschied zuweisen.
Notieren Sie Temperatur und Materialzustand
Sie sollten die Ergebnisse erst vergleichen, nachdem Sie überprüft haben, ob die Komponentenbedingungen sinnvoll vergleichbar sind.
Der Zustand einer Komponente, die während der Bearbeitung, Reinigung oder dem Transport bewegt wurde, kann sich ändern. Durch wiederholtes Halten kann sich auch die Temperatur ändern. Definieren Sie eine praktische Handhabungssequenz für Messungen, die empfindlich auf diese Effekte reagieren.
Ihr Inspektionsplan sollte die vereinbarte Umgebung und den Vorbereitungsstand angeben. Zeichnen Sie relevante Temperaturinformationen auf, wenn die Methode dies erfordert. Gehen Sie nicht davon aus, dass die Raumtemperatur unmittelbar die Temperatur aller Teile widerspiegelt.
Feuchtigkeitsempfindliche Materialien stellen eine weitere zu überprüfende Bedingung dar. Eine trockene eingehende Probe und eine konditionierte Produktionskomponente repräsentieren möglicherweise nicht den gleichen Zustand. Unser Anleitung zur Feuchtigkeitsaufnahme aus Nylon erklärt, warum die Konditionierungsbasis in die Spezifikation gehört.
Erfinden Sie nicht für jede Geometrie und jedes Polymer eine Wartezeit. Vereinbaren Sie die Konditionierungsmethode anhand des Materials, der Bauteilgröße und der Anwendung. Erfassen Sie Ausnahmen, wenn eine dringende Inspektion erfolgt, bevor der vereinbarte Zustand erreicht ist.
Überprüfen Sie die Wiederholbarkeit, bevor Sie kleine Unterschiede interpretieren
Sie sollten die Variation der Methode untersuchen, bevor Sie kleine Messwertänderungen als Prozesstrend interpretieren.
Beginnen Sie mit wiederholten Messungen mit demselben definierten Setup. Bewerten Sie dann die durch die Neupositionierung des Teils eingeführten Änderungen. Wenn mehrere Inspektoren die Methode verwenden, beziehen Sie repräsentative Bediener in die Überprüfung ein.
Halten Sie die Reihenfolge strukturiert. Ändern Sie jeweils ein relevantes Setup-Element, wenn Sie eine Diskrepanz diagnostizieren. Andernfalls kann es schwierig werden, Temperatur-, Ausrichtungs- und Kraftänderungen zu unterscheiden.
Bevor Sie Organisationen vergleichen, tauschen Sie eine repräsentative Probe mit ihrem Methodendatensatz aus. Stellen Sie sicher, dass beide Teams dieselben Orte inspizieren. Notieren Sie die Probenidentifikation und den Transportverlauf. Dies hilft Ihnen, Einrichtungsunterschiede von Unterschieden zwischen Produktionsteilen zu unterscheiden.
Zeichnen Sie die Rohergebnisse auf, anstatt nur einen bevorzugten Durchschnitt beizubehalten. Eine große Streuung kann auf eine instabile Kontakt- oder Supportvereinbarung hinweisen. Die Mittelwertbildung kann eine Methode, die verschiedene physikalische Zustände misst, nicht wegerklären.
Ihr Qualitätsteam sollte entscheiden, ob eine formelle Messsystemstudie erforderlich ist. Sein Design sollte den Produktionseinsatz und die Kundenanforderungen widerspiegeln. Dieser Artikel schreibt keine universelle statistische Akzeptanzschwelle vor.
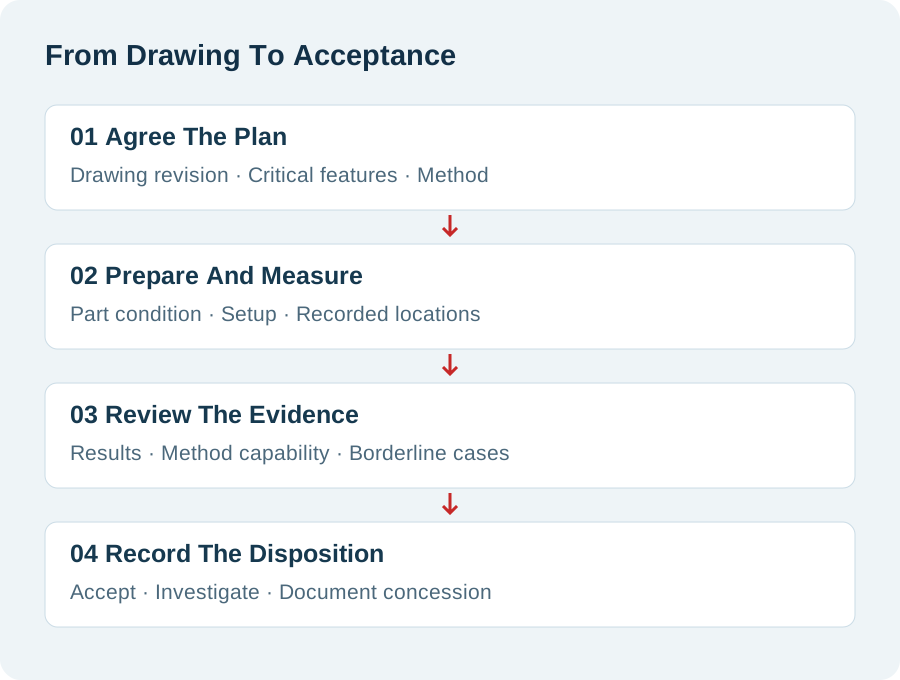
Vereinbaren Sie, wie über grenzwertige Ergebnisse entschieden wird
Sie sollten die Konformitätsentscheidung treffen, bevor sich ein Prüfergebnis einer Toleranzgrenze nähert.
Eine Zahl nahe einem Grenzwert kann zu Meinungsverschiedenheiten führen, wenn der Messprozess ungelöste Unsicherheiten aufweist. Mehr Dezimalstellen klären diese Frage nicht. Vereinbaren Sie die anwendbare Entscheidungsregel mit den verantwortlichen Qualitätsparteien.
Geben Sie an, wer grenzwertige Ergebnisse überprüft und welche zusätzlichen Nachweise angefordert werden können. Legen Sie fest, ob eine Wiederholungsmessung den ursprünglichen Aufbau reproduzieren muss. Ein anderes Instrument sollte nicht stillschweigend eine andere Funktionsdefinition einführen.
Halten Sie Abweichungen und Zugeständnisse von der gewöhnlichen Akzeptanz getrennt. Wenn eine technische Konzession die Nutzung zulässt, identifizieren Sie die betroffene Charge und den Umfang. Schreiben Sie das Inspektionsergebnis nicht um, damit die Disposition routinemäßig erscheint.
Einen breiteren Genehmigungsrahmen finden Sie unter Erstmusterprüfung für Kunststoffteile. Die Messmethode sollte mit der genehmigten Zeichnung und Musterkonfiguration verknüpft bleiben.
Erstellen Sie einen Bericht, den ein anderer Inspektor verwenden kann
Sie sollten genügend Methodeninformationen aufbewahren, damit ein zweites Team das Ergebnis verstehen und seine Grundlage reproduzieren kann.
Eine Ergebnistabelle benötigt mehr als nur Nennmaße und Mindestpunktzahlen. Verbinden Sie bei sensiblen Merkmalen den gemeldeten Wert mit dem Messort und -zustand. Notieren Sie die relevante Methodenrevision, wenn sich der Prozess ändert.
| Berichtsfeld | Was aufzuzeichnen ist | Warum Sie es brauchen |
|---|---|---|
| Teileidentität | Teilenummer, Charge und Zeichnungsrevision | Verhindert Konfigurationsverwechslungen |
| Feature-Identität | Zeichnungsreferenz und Messort | Verbindet das Ergebnis mit der Anforderung |
| Physischer Zustand | Kostenlos, unterstützt oder installiert | Macht Vergleiche aussagekräftig |
| Methodeneinrichtung | Geräte-, Kontakt- und Supportdetails | Zeigt wichtige Setup-Unterschiede an |
| Bedingungen | Relevante Vorbereitung und Umgebung | Unterstützt den Vergleich zwischen Inspektionen |
| Disposition | Ergebnis und vereinbarte Abnahmegrundlage | Trennt die Messung von der technischen Freigabe |
Bewahren Sie Fotos oder Vorrichtungsskizzen auf, wenn sie den Aufbau verdeutlichen. Diese Aufzeichnungen sollten die relevante Anordnung zeigen, ohne den Eindruck unbegründeter Genauigkeit zu erwecken. Eine klare Methodenaufzeichnung kann wiederholte Untersuchungen bei zukünftigen Lieferungen reduzieren.
Vergleichen Sie die Inspektionskosten mit dem funktionalen Risiko
Sie sollten den Inspektionsaufwand auf die Merkmale konzentrieren, deren Unsicherheit die Montage, den Betrieb oder die Abnahme beeinträchtigen könnte.
Eine schwierige Toleranz kann zusätzliche Setup-Entwicklung, Vorrichtungen oder Messzeit erfordern. Eine umfassende Straffung aller Dimensionen kann den Aufwand erhöhen, ohne die Funktion zu verbessern. Identifizieren Sie kritische Beziehungen, bevor Sie ein detailliertes Angebot anfordern.
Besprechen Sie In-Prozess-Kontrollen getrennt von der Endabnahme. Eine Produktionskontrolle kann die Bearbeitung leiten, ohne dass das gesamte Liefernachweispaket bereitgestellt werden muss. Vereinbaren Sie, welche Aufzeichnungen jeder Charge beiliegen und welche auf Anfrage verfügbar bleiben.
Bitten Sie TOPS, die vorgeschlagene Methode und die verfügbaren Beweise für Ihre Komponente zu bestätigen. Auf der Website werden Bearbeitungs- und Inspektionsdienste vorgestellt, in diesem Artikel wird jedoch kein spezifischer Instrumentenbestand überprüft. Besondere Maßvereinbarungen bedürfen einer auftragsbezogenen Bestätigung.
Berücksichtigen Sie bei der Besprechung des Plans die Menge und den wiederholten Bedarf. Eine für einen Prototyp geeignete Methode erfordert möglicherweise eine andere Handhabung für Routinechargen. Änderungen sollten die akzeptierte Messgrundlage bewahren und nicht nur die Inspektion beschleunigen.
Häufig gestellte Fragen zum Messen bearbeiteter Kunststoffteile
Sie sollten diese häufigen Methodenfragen klären, bevor Sie Abnahmeberichte austauschen.
Kann ich einen gewöhnlichen Messschieber verwenden?
Eventuell, je nach Ausstattung und Anforderung. Bewerten Sie Kraft, Kontaktgeometrie und Methodenfähigkeit, bevor Sie sie zur endgültigen Abnahme verwenden.
Beseitigt eine Ratsche Verformungen?
Nein. Eine Kraftkontrollfunktion kann die Konsistenz verbessern, aber die ausgeübte Kraft kann sich dennoch auf die Komponente auswirken. Überprüfen Sie die vollständige Einrichtung.
Ist optische Messung immer besser?
Nein. Es vermeidet mechanischen Kontakt am beobachteten Merkmal, Kantendefinition und Bildgebungsbedingungen müssen jedoch noch bewertet werden.
Warum unterscheiden sich Lieferanten- und Empfangsergebnisse?
Überprüfen Sie zunächst die Merkmalsdefinition, die Unterstützung, die Kraft, die Bedingungen und die Ausrichtung. Verschiedene Methoden können zu unterschiedlichen Ergebnissen führen, ohne die zugrunde liegende Ursache zu identifizieren.
Sollte ich eine Buchse vor dem Einbau messen?
Messen Sie es in dem von Ihrer Spezifikation geforderten Zustand. Die Abnahme der installierten Bohrung und die Abmessungen im freien Zustand erfordern möglicherweise separate Prüfungen.
Kann eine Kalibrierung eine Methodenstudie ersetzen?
Nein. Die Kalibrierung bezieht sich auf das Instrument im angegebenen Umfang. Ihre Vorrichtung, die Reaktion des Werkstücks und die Betriebsmethode müssen gesondert berücksichtigt werden.
Sollte ich jeden Messwert mitteln?
Nein. Verstehen Sie zunächst, warum die Messwerte unterschiedlich sind. Durch die Mittelung werden inkonsistente Standorte, sich ändernde Bedingungen oder eine deformierte Komponente nicht korrigiert.
Was soll ich für eine Inspektionsüberprüfung einsenden?
Senden Sie die Zeichnung, Qualität, Mengen und Funktionsanforderungen. Geben Sie den Messstatus, umstrittene Ergebnisse und alle erforderlichen Akzeptanzregeln an.
Fordern Sie mit Ihrem Angebot einen Messplan an
Sie können Inspektionsstreitigkeiten reduzieren, indem Sie das Merkmal, den Zustand und die Methode vor der Produktion definieren. Kontrollieren Sie Kräfte und unterstützen Sie dort, wo es darauf ankommt. Bewahren Sie Messnachweise getrennt von Konzessionen und installierten Leistungsprüfungen auf.
Kontaktieren Sie uns mit Ihrer Zeichnung, Materialqualität, Chargenmengen und kritischen Messanforderungen. Beziehen Sie vorhandene Methodendetails ein, wenn Sie eine Korrelation zwischen Lieferanten- und Empfangsergebnissen benötigen.