Gussnylon vs. extrudiertes Nylon ist eine Entscheidung bei der Materialauswahl und nicht eine universelle Rangfolge der Materialqualität. Sie müssen die Polymerchemie, die genaue Qualität, die verfügbare Rohlingsgeometrie und den akzeptierten Feuchtigkeitszustand vergleichen. In diesem Leitfaden wird erklärt, wie Sie einen Bearbeitungsweg auswählen und Nylonteile anhand einer klaren Spezifikation kaufen.
Trennen Sie den Herstellungsweg vom Polymertyp
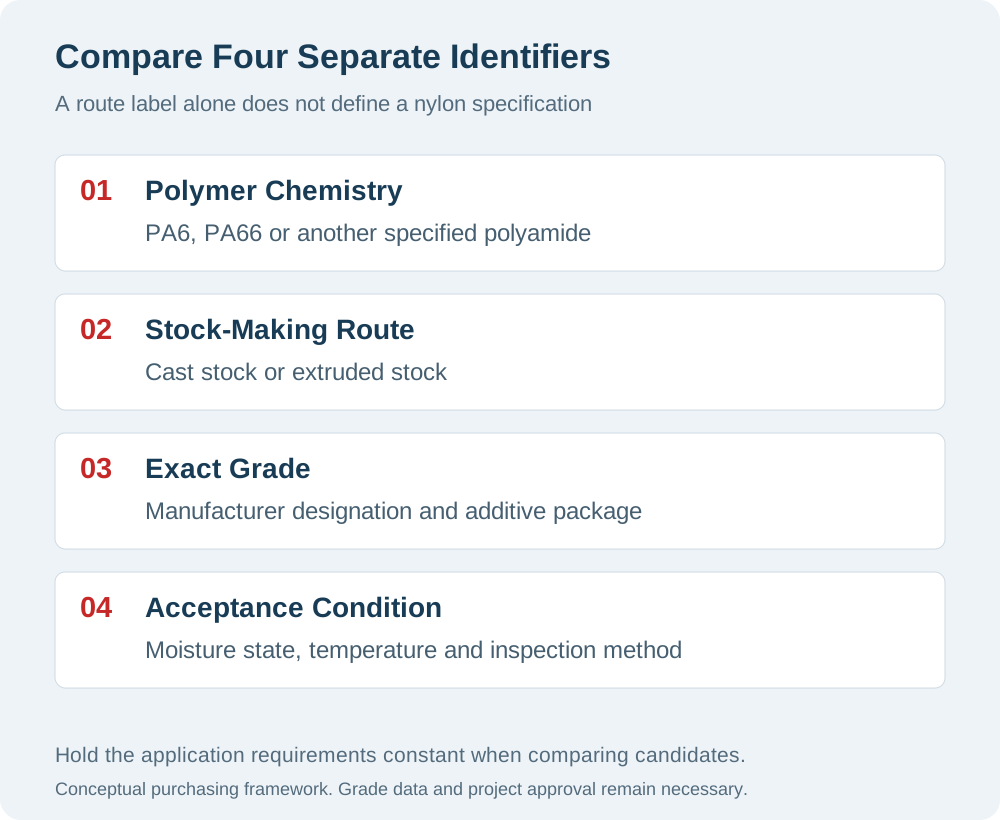
Bevor Sie Eigenschaften oder Angebote vergleichen, sollten Sie sowohl die Nylonchemie als auch den Herstellungsweg für das Material ermitteln.
Mit Gussnylon ist im Allgemeinen Gusspolyamid 6 gemeint, das auch als PA6 C bezeichnet wird. Extrudiertes Nylon ist eine breitere Kategorie. Es kann PA6, PA66 und andere Polyamide umfassen, sodass das Wort „extrudiert“ keine einheitliche chemische Zusammensetzung darstellt.
Wenn Sie gegossenes PA6 mit extrudiertem PA66 vergleichen, ändern Sie gleichzeitig die Chemie und den Herstellungsweg. Ein Leistungsunterschied kann nicht automatisch allein auf das Gießen zurückgeführt werden. Beginnen Sie Ihren Vergleich mit der vollständigen Klassenbezeichnung auf jedem technischen Datenblatt.
Übersicht über extrudiertes Nylon von Ensinger listet mehrere Polyamidfamilien und modifizierte Typen auf. Es zeigt, warum eine Bestellung, in der nur extrudiertes Nylon angegeben ist, wichtige Entscheidungen offen lässt.
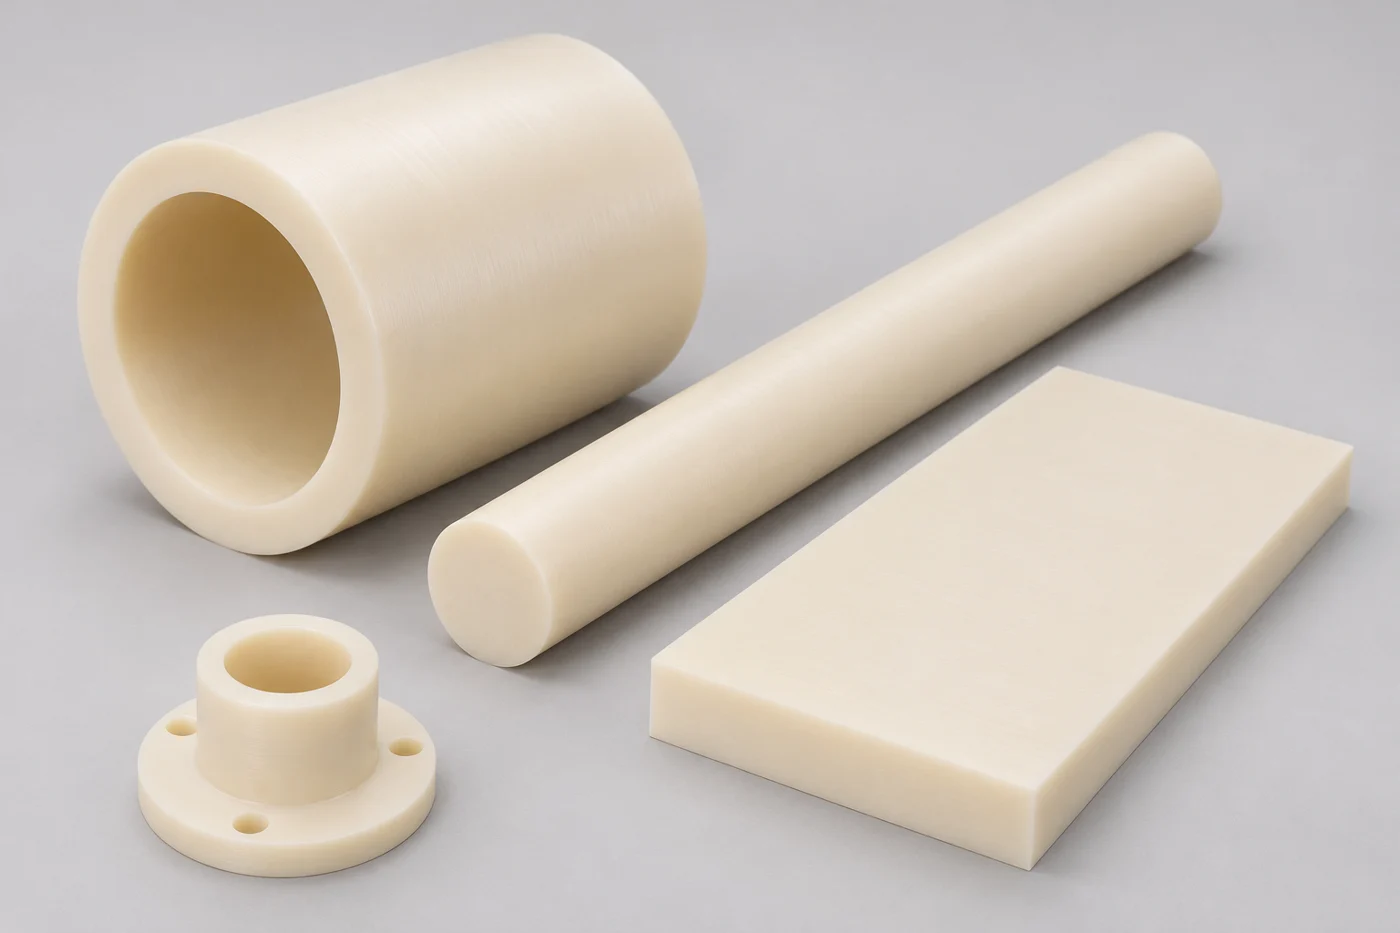
Geben Sie frühzeitig die vorgesehene Bauteil- und Produktionsmenge an. Eine große Rolle, eine dünne Führung und ein kleiner gedrehter Abstandshalter können verschiedene Schaftoptionen begünstigen. Auch enge Merkmalstoleranzen, Prüfnachweise und akzeptable Substitutionen haben Einfluss darauf, welche Option wirtschaftlich sinnvoll ist.
Verstehen Sie, was Gießen und Extrudieren tatsächlich verändern
Der Weg zur Rohteilherstellung wirkt sich darauf aus, wie ein Rohling hergestellt wird, für Ihre Entscheidung über das fertige Teil sind jedoch immer noch sortenspezifische Nachweise erforderlich.
Bei der Gussproduktion von PA6 polymerisiert Caprolactam durch eine kontrollierte Reaktion in einer Form. Extrudiertes Material wird geformt, indem Polymer durch eine Düse zu einer kontinuierlichen Form verarbeitet wird. Auf beiden Wegen kann Material geliefert werden, das später eine CNC-Bearbeitung erfordert.
Beschreibung von Ensinger für gegossenes Nylon erklärt die Gießreaktion und identifiziert veränderte Rezepturen. Es werden auch Stäbe, Rohre und Platten beschrieben. Diese Optionen sollten zu einer Bestandsüberprüfung führen und nicht zu der Annahme, dass jede benötigte Größe vor Ort verfügbar ist.
Verwechseln Sie das Gießen des Rohlings nicht mit dem Formen Ihres fertigen Bauteils. Ein Gussrohr kann noch Bohren, Drehen, Nuten und Montagefunktionen erfordern. Ebenso ist eine extrudierte Stange keine fertige Präzisionswelle, nur weil ihr Querschnitt geeignet aussieht.
Behandeln Sie Beschreibungen wie höhere Kristallinität oder geringe innere Spannung als materiellen Kontext. Sie ermitteln nicht selbstständig Ihre Fertigtoleranz, Lebensdauer oder Prüfergebnis. Sie benötigen noch eine entsprechende Geometrie, Bearbeitungsplan und Abnahmebedingung.
Vergleichen Sie gegossenes Nylon mit extrudiertem Nylon unter gleichen Bedingungen
Ein sinnvoller Vergleich hält die Anwendungsanforderungen konstant und macht jeden wesentlichen Unterschied deutlich.
| Vergleichsartikel | Rezension zu Cast Nylon | Rezension zu extrudiertem Nylon |
|---|---|---|
| Polymeridentität | Bestätigen Sie PA6 C und die genaue Formulierung | Identifizieren Sie PA6, PA66 oder ein anderes angegebenes Polyamid |
| Lagergeometrie | Geeigneten Gussstab, Rohr oder Platte prüfen | Überprüfen Sie die verfügbaren Stab-, Rohr- oder Plattenabmessungen |
| Änderung | Identifizieren Sie Schmierstoffe, Füllstoffe oder Stabilisatoren | Identifizieren Sie die gleichen Formulierungsdetails |
| Eigentumsnachweis | Verwenden Sie Daten für die vorgeschlagene Gussqualität | Verwenden Sie Daten für die vorgeschlagene extrudierte Sorte |
| Akzeptanzstaat | Definieren Sie Feuchtigkeits- und Temperaturbedingungen | Definieren Sie äquivalente Prüfbedingungen |
| Kommerzieller Geltungsbereich | Rohlingsversorgung und Bearbeitung inklusive | Berücksichtigen Sie die gleichen Fertigteilanforderungen |
Fragen Sie nach, ob veröffentlichte Werte trockenes Material, konditioniertes Material oder einen bestimmten Prüfling beschreiben. Vergleichen Sie dieselben Eigenschaften, Methoden und Einheiten. Ein Trockenzugergebnis und ein konditioniertes Ergebnis isolieren den Einfluss des Herstellungsprozesses nicht.
Mitsubishi Chemical Group Beschreibung des Nylamid-Portfolios umfasst sowohl gegossenes als auch extrudiertes Nylon 6. Dies ist ein weiteres Beispiel dafür, dass Route und Chemie getrennte Kennungen sind. Es stellt keine Verfügbarkeit dieser regionalen Marke für Ihre Bestellung dar.
Konzentrieren Sie sich bei Ihrem Vergleich auf die Eigenschaft, die das Design einschränkt. Ein höherer Wert für die Schlagzeilenstärke löst möglicherweise kein Abstandsproblem. Ein günstiges Gleitergebnis berücksichtigt möglicherweise nicht die anhaltende strukturelle Belastung oder die Umweltbelastung.
Passen Sie den Rohling an die fertige Geometrie an
Sie sollten die Rohteilform wählen, die das fertige Teil aufnimmt und gleichzeitig eine praktische Bearbeitung und Werkstückhalterung ermöglicht.
Überprüfen Sie den Komponentenumschlag, bevor Sie einen Materialpreis anfordern. Geben Sie den Flanschdurchmesser, die fertige Länge, die zentrale Bohrung und alle hervorstehenden Merkmale an. Ihr Lieferant benötigt genügend Informationen, um einen Rohling auszuwählen, ohne wesentliche Bearbeitungszugabe auszuschließen.
Suchen Sie bei einem dicken Ring oder einer dicken Hülse nach einem geeigneten Rohr, anstatt automatisch mit einem massiven Stab zu beginnen. Ein hohler Rohling kann den Materialabtrag reduzieren, wenn seine Abmessungen und Qualität geeignet sind. Es kann auch die verfügbare Bohrungs- oder Wandgeometrie einschränken. Überprüfen Sie daher die tatsächlichen Lagerabmessungen.
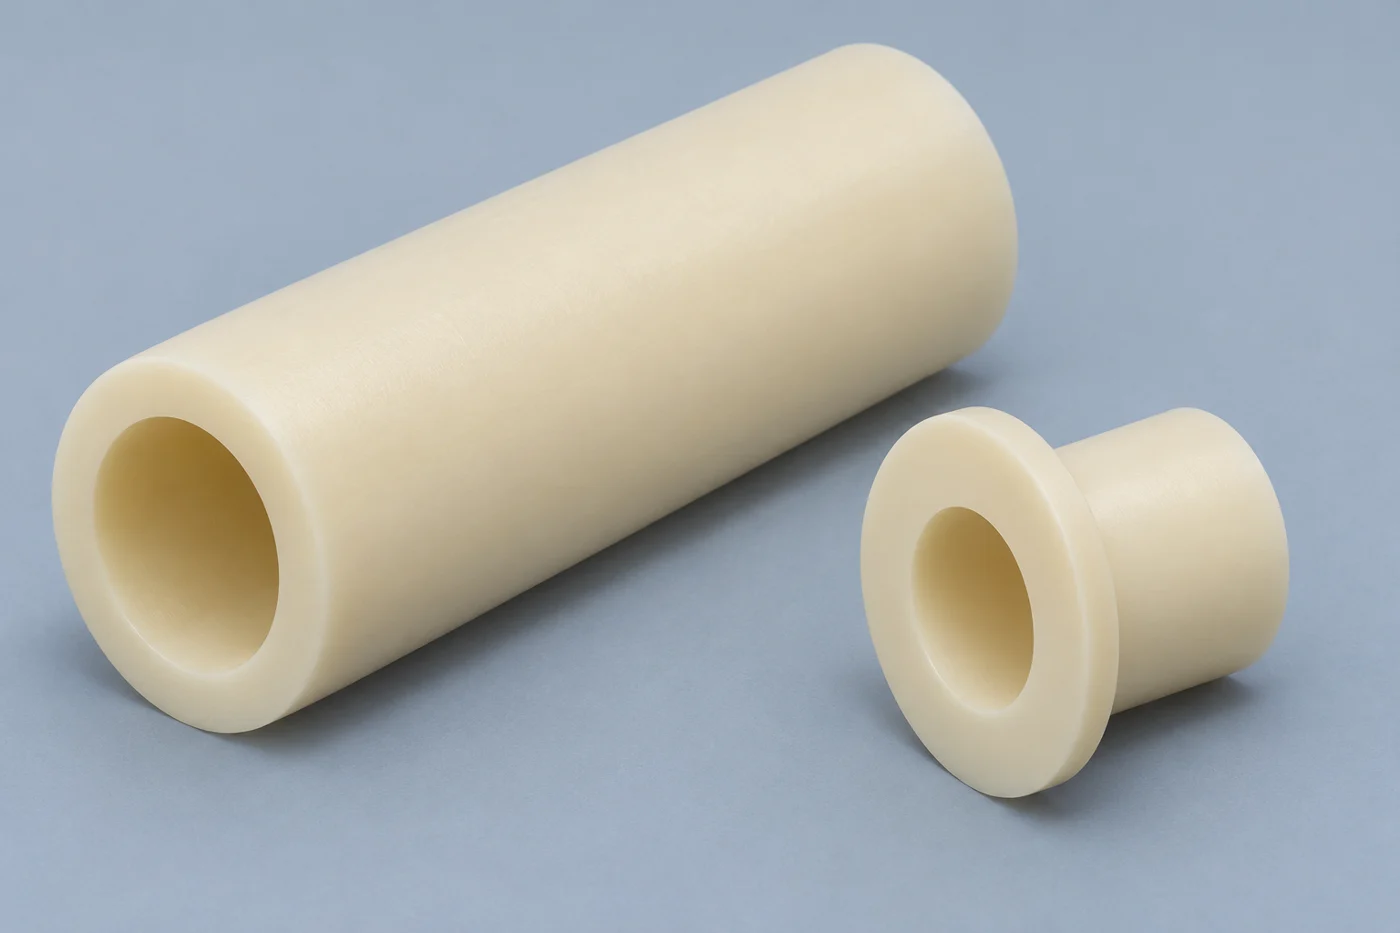
Die Lagerabbildung zeigt einen Rohrrohling neben einer fertigen Bundbuchse. Es erklärt den Zusammenhang zwischen Rohlingsauswahl und Bearbeitung. Das äußere Erscheinungsbild kann nicht bestätigen, ob ein echter Nylonrohling gegossen oder extrudiert wurde.
Überprüfen Sie bei Plattenkomponenten die Verschachtelung, Dicke und Unterstützung während der Bearbeitung. Ein großer Bogen kann mehrere Teile aufnehmen, während ein kleiner verfügbarer Zuschnitt möglicherweise unnötiges Einkaufsvolumen vermeidet. Vergleichen Sie die nutzbare Materialausbeute und nicht nur den Preis pro Kilogramm.
Schließen Sie keine universelle Größengrenze zwischen gegossenem und extrudiertem Nylon ab. Die Verfügbarkeit hängt vom Hersteller, der Sorte, der Lagerform und dem Lieferort ab. Bitten Sie Ihren Lieferanten, vor der Designgenehmigung den vorgeschlagenen Rohling zu identifizieren und etwaige Lieferengpässe offenzulegen.
Definieren Sie den Feuchtigkeitszustand, bevor Sie Passungen festlegen
Weder beim Gießen noch beim Extrudieren entfällt die Notwendigkeit, feuchtigkeitsbedingte Veränderungen in Nylonkomponenten zu berücksichtigen.
Erfassen Sie die Umgebung während Lagerung, Inspektion, Montage und Betrieb. Ein Teil, das nach trockener Lagerung angenommen wurde, verhält sich möglicherweise anders, wenn es feuchten Bedingungen ausgesetzt wird. Die relevante Änderung hängt von der Sorte, der Geometrie, der Belichtung und der Zeit ab.
Trennen Sie die Maßannahme von der Serviceeignung. Ihre Zeichnung definiert möglicherweise einen kontrollierten Empfangszustand, während die Maschine einen größeren Betriebsbereich erfährt. Beide Bedingungen gehören in die technische Überprüfung, auch wenn nur einer im Inspektionsbericht erscheint.
Benutzen Sie die Anleitung zur Feuchtigkeitsaufnahme aus Nylon bei der Definition dieser Bedingungen. Weisen Sie einen Lieferanten nicht an, ein dickes Teil mit einem nicht spezifizierten Einweichverfahren oder einem universellen Zeitplan zu konditionieren. Vereinbaren Sie zunächst den Zweck, die Methode und die Beweise.
Überprüfen Sie bei einer Buchse nach dem Einbau die Bohrung sowie die freigegebenen Bauteilabmessungen. Wohnungsbeschränkungen und Umweltbewegungen können zusammenwirken. Bewerten Sie als Orientierungshilfe Änderungen in den Montageverhältnissen und im Laufspiel, anstatt eine Wellenpassungstoleranz zu kopieren.
Wenn das erforderliche Maßverhalten nicht unterstützt werden kann, überdenken Sie die Sorte oder Materialfamilie. Die alleinige Wahl von Gussnylon, weil es stabiler klingt, löst keine undefinierten Feuchtigkeitsspezifikationen.
Vergleichen Sie die Leistung mit der tatsächlichen Anwendung
Sie sollten eine Nylonsorte unter Berücksichtigung relevanter mechanischer und umweltbezogener Erkenntnisse auswählen und nicht generell den Vorzug geben, ob gegossen oder extrudiert.
Definieren Sie Belastungsdauer, Bewegung, Temperatur und chemische Einwirkung. Berücksichtigen Sie Umkehrungen, Aufprallereignisse und Zeiträume ohne Bewegung. Während des Anlaufs, des Dauerbetriebs und des Herunterfahrens kann eine Komponente unterschiedlichen Begrenzungsmechanismen ausgesetzt sein.
Identifizieren Sie bei gleitenden oder rollenden Teilen die Passfläche und die Schmieranordnung. Ein modifiziertes Nylon verdient möglicherweise eine Bewertung, aber eine Modifikation garantiert nicht die Kompatibilität mit jeder Gegenfläche. Vergleichen Sie relevante Herstellerdaten und validieren Sie ggf. repräsentative Baugruppen.
| Anwendung | Auswahlfrage | Anzufordernde Beweise |
|---|---|---|
| Bearbeitete Buchse | Bleibt der installierte Abstand akzeptabel? | Qualitätsdaten, Prüfstatus und Passungsvalidierung |
| Rolle oder Rad | Was begrenzt die Lauffläche bzw. Nabe? | Lastfälle, Steckdetails und Betriebsversuche |
| Führung oder Verschleißteil | Was kontrolliert Reibung und Austausch? | Kriterien für Gegenlauffläche, Verschmutzung und Verschleiß |
| Strukturelle Halterung | Wird zeitabhängige Bewegung eine Rolle spielen? | Belastungsdauer, Temperatur und zulässige Durchbiegung |
Behandeln Sie verstärkte oder geschmierte Sorten als separate Kandidaten. Ein Füllstoff kann das Bearbeitungsverhalten, den Oberflächenzustand oder das Verhalten zusammenpassender Komponenten verändern. Ersetzen Sie nicht ein modifiziertes Material, nur weil seine Farbe einem genehmigten Muster ähnelt.
Wenn ein Datenblatt Ihre begrenzende Erkrankung nicht anspricht, identifizieren Sie die Beweislücke. Fordern Sie relevante Tests an oder ziehen Sie einen anderen Kandidaten in Betracht. Keiner der Herstellungswege ersetzt eine Designbewertung.
Planen Sie die Bearbeitung um das vorgeschlagene Rohteil herum
Ihr Bearbeitungsplan sollte sich mit Wärme, Spannung und Materialabtrag für den eigentlichen Rohling befassen und nicht mit einem generischen Nylonetikett.
Zeigen Sie funktionale Bezüge und die Beziehungen an, die nach der Bearbeitung wichtig sind. Eine Bohrung, eine Flanschfläche und ein Außendurchmesser erfordern möglicherweise eine koordinierte Steuerung. Kleine Montagelöcher erfordern möglicherweise andere Aufmerksamkeit als eine freiliegende, nicht funktionierende Oberfläche.
Die Bearbeitungswerkzeugsatz von Mitsubishi Chemical erörtert Verarbeitungsaspekte für technische Kunststoffe. Nutzen Sie seine Anleitung, um Diskussionen über Werkzeuge, Kühlung und Toleranzen zu gestalten. Es kann nicht garantiert werden, dass ein bestimmtes Nylonmaterial alle Ziehanforderungen erfüllt.
Überprüfen Sie beim DFM den starken Materialabtrag, dünne Abschnitte und asymmetrische Merkmale. Bedenken Sie, wie sich Spannen und Lösen auf das gemessene Teil auswirken. Wenn eine zusätzliche Stabilisierung oder stufenweise Bearbeitung vorgeschlagen wird, vereinbaren Sie vor der Produktion den Zweck und die Auswirkungen auf die Akzeptanz.
Verwenden Sie diese Reihenfolge, um die Materialauswahl mit dem Fertigungsauftrag zu verbinden:
- Bestätigen Sie die Chemie, den genauen Gehalt, die Lagerroute und die Dokumentation.
- Überprüfen Sie den Rohling anhand der fertigen Geometrie und den Anforderungen an die Werkstückspannung.
- Vereinbaren Sie den Materialzustand während der Bearbeitung und Endkontrolle.
- Identifizieren Sie kritische Abmessungen und praktischen Bearbeitungszugang.
- Überprüfen Sie alle vorgeschlagenen Stabilisierungs- oder Konditionierungsmaßnahmen.
- Genehmigen Sie den ersten Artikel, bevor Sie bei Bedarf eine erneute Produktion genehmigen.
Fügen Sie keine universelle Glühanweisung ohne sortenspezifische Überprüfung hinzu. Eine unkontrollierte thermische Behandlung kann eine weitere Variationsquelle schaffen. Die Verantwortung für den vorgeschlagenen Prozess und seine Überprüfung sollte klar sein.
Legen Sie die Akzeptanz fest, die über eine visuelle Materialprüfung hinausgeht
Ihr Empfangsplan sollte die Materialidentität und die Funktionsabmessungen unter vereinbarten Messbedingungen überprüfen.
Natürliches, blaues oder schwarzes Aussehen gibt keinen Aufschluss über den Gießweg, den Polymertyp oder die Additivverpackung. Fordern Sie die Identifikation und Dokumentation an, die Ihren Kaufspezifikationen entspricht. Verknüpfen Sie gelieferte Komponenten mit dem genehmigten Material und der Zeichnungsrevision.
Entscheiden Sie, welche Beweise jedes kritische Merkmal benötigt. Ein Maßbericht kann eine bestimmte Geometrie ermitteln, jedoch nicht unabhängig die langfristige Verschleißleistung nachweisen. Ein Materialzertifikat kann eine gelieferte Sorte identifizieren, ohne den korrekten Montageabstand festzulegen.
Zeichnen Sie Temperatur, Konditionierungszustand, Unterstützung und alle relevanten Messkraftkontrollen auf. Ein flexibles Teil kann auf den Prüfaufbau reagieren. Vergleichen Sie Eingangsmessungen nur dann mit Lieferantenergebnissen, wenn die Methoden äquivalente Bedingungen darstellen.
Die Leitfaden zur Rückverfolgbarkeit von Materialien erklärt, wie Aufzeichnungen Lager, Bearbeitung und Lieferung miteinander verbinden. Fordern Sie vor der Bestellung die erforderlichen Unterlagen an. Bei der nachträglichen Wiederherstellung von Dokumenten können Lücken entstehen, die durch eine visuelle Prüfung nicht behoben werden können.
Wenn Sie einen Bestandsaustausch genehmigen, überarbeiten Sie ggf. den Abnahmeplan. Eine Änderung der Route, der Chemie oder der Formulierung kann sich auf die erforderlichen Nachweise auswirken. Bewahren Sie die Genehmigung zusammen mit den ursprünglichen Kaufanforderungen auf.
Kontrollieren Sie eine Probesubstitution
Behalten Sie bei der Bewertung eines Ersatzbestands das genehmigte Teil als Grundlage bei. Notieren Sie die Materialidentität, die Abmessungen und den Betriebsverlauf. Definieren Sie, welche Verbesserung der Test zeigen muss, bevor Sie die Alternative bestellen.
Halten Sie andere Variablen, soweit möglich, konsistent. Durch den gemeinsamen Wechsel von Gehäuse, Schmiermittel und Nylonqualität ist das Ergebnis schwieriger zu interpretieren. Notieren Sie alle unvermeidbaren Unterschiede, anstatt jedes Ergebnis der Aktienroute zuzuschreiben.
Überprüfen Sie nach dem Versuch das Dimensionsverhalten und die Servicebeobachtungen separat. Ein Teil kann die Eingangsprüfung bestehen, ohne sein Betriebsziel zu erreichen. Bei der Genehmigung sollten die getestete Konfiguration und alle noch ungelösten Bedingungen angegeben werden.
Vergleichen Sie die Fertigteilkosten und den Lieferantenumfang
Sie sollten Angebote für dasselbe zugelassene Teil vergleichen, nicht unterschiedliche Nylonbeschreibungen mit ähnlichen Preisen.
Berücksichtigen Sie Rohlingskosten, Materialausbeute, Bearbeitungszeit, Inspektion und Dokumentation. Nicht verfügbare Lagergrößen oder ein spezieller Zuschnitt können die Lieferzeit beeinflussen. Bestellmenge und wiederholte Nachfrage können die bevorzugte Einkaufsvereinbarung ändern.
Bitten Sie Lieferanten, Abweichungen explizit zu kennzeichnen. Ein Zitat verwendet möglicherweise gegossenes PA6, während ein anderes extrudiertes PA66 annimmt. Ein anderer könnte die Konditionierung oder erforderliche Datensätze weglassen. Diese Angebote stellen nicht den gleichen Umfang dar, bis die Unterschiede überprüft werden.
TOPS beschreibt eine zeichnungsbasierte Überprüfung von PA6, PA66, Gussnylon und bestimmten gefüllten Qualitäten Seite zur Nylonbearbeitung. Verfügbarkeit und Eignung der Qualität erfordern eine Projektbestätigung. Dies bedeutet nicht, dass TOPS das original gegossene oder extrudierte Material herstellt.
Behalten Sie bei Nachbestellungen die genehmigte Sortenbezeichnung bei. Erlauben Sie Ersetzungen nur durch eine dokumentierte Überprüfung. Eine bei der Nachbestellung auf Nylon gekürzte Einkaufsbeschreibung kann den technischen Aufwand hinter der Erstfreigabe zunichtemachen.
Häufig gestellte Fragen zu gegossenem Nylon im Vergleich zu extrudiertem Nylon
Diese Antworten beantworten häufige Fragen bei der Spezifikation von Nylonmaterial für kundenspezifisch bearbeitete Komponenten.
Ist gegossenes Nylon immer stärker als extrudiertes Nylon?
Nein. Vergleichen Sie genaue Noten unter gleichwertigen Testbedingungen. Chemie, Formulierung und Feuchtigkeitszustand können das Ergebnis beeinflussen.
Ist extrudiertes Nylon immer PA66?
Nein. Extrudiertes Material kann PA6, PA66 und andere Polyamide enthalten. Geben Sie die Chemie und die Note explizit an.
Ist gegossenes Nylon dasselbe wie spritzgegossenes Nylon?
Nein. Sie beschreiben unterschiedliche Herstellungswege. Ein gegossener Rohling muss möglicherweise noch umfassend bearbeitet werden, bevor er zu Ihrem Bauteil wird.
Können Sie die Lagerroute anhand der Farbe identifizieren?
Nein. Die Farbe überprüft nicht die Polymerchemie, den Herstellungsweg oder die Zusatzstoffe. Verwenden Sie die Typenbezeichnung des Lieferanten und die erforderliche Dokumentation.
Verhindert Gussnylon die Feuchtigkeitsaufnahme?
Nein. Definieren Sie die relevanten Umgebungs- und Inspektionsbedingungen für die ausgewählte Sorte. Überprüfen Sie bei Bedarf die Abmessungen und die Einbaupassung.
Kostet ein Rohrrohling immer weniger als ein Vollstab?
Nein. Vergleichen Sie die tatsächliche Lagerverfügbarkeit, Materialausbeute und Bearbeitungsanforderungen. Ein passender Schlauch kann helfen, ist aber nicht automatisch günstiger.
Können Sie gegossenes PA6 durch extrudiertes PA66 ersetzen?
Erst nach technischer Überprüfung. Sowohl die Chemie als auch die Route ändern sich. Bestätigen Sie daher die Eigenschaftenanforderungen, die Passform, die Dokumentation und die Auswirkungen auf die Validierung.
Was sollten Sie mit einer Angebotsanfrage senden?
Stellen Sie Zeichnungen, genaue Qualität, akzeptable Lagerroute, Mengen und Betriebsbedingungen bereit. Berücksichtigen Sie kritische Passungen, Prüfbedingungen und Dokumentationsanforderungen.
Fordern Sie eine Bewertung von Nylonmaterialien und -zeichnungen an
Wählen Sie gegossenes oder extrudiertes Nylon anhand von Qualitätsnachweisen, geeigneten Lagerbeständen und definierten Akzeptanzbedingungen. Senden Sie Ihre Zeichnung, Mengen und Betriebsanforderungen. Kontaktieren Sie uns um die Materialverfügbarkeit, die Machbarkeit der Bearbeitung und den Angebotsumfang zu bestätigen.