La mesure de pièces en plastique usinées nécessite un état de mesure défini, une force de contact appropriée et un support constant. Un affichage plus fin ne peut pas compenser la déformation du composant. Vous devez convenir de la méthode d'inspection avant de commander des tolérances strictes, en particulier lorsque les mesures du fournisseur et de la réception doivent correspondre.
Définissez la dimension dont vous avez réellement besoin
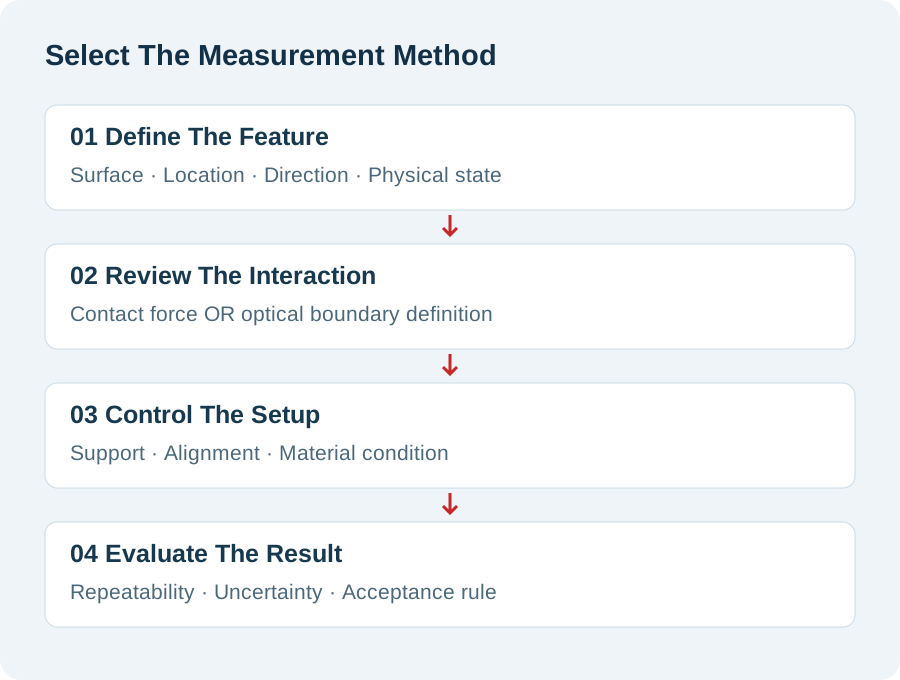
Vous devez définir la caractéristique mesurée et son état physique avant de choisir un instrument.
Un diamètre sur une bague flexible peut signifier plusieurs choses différentes. Vous pourriez avoir besoin de son diamètre libre, de son alésage installé ou de son jeu fonctionnel. Ces résultats répondent à différentes questions d'ingénierie, même lorsque chaque rapport utilise la même unité.
Commencez par la révision du dessin et la relation fonctionnelle. Identifiez la surface, la direction de mesure et les données pertinentes. Indiquez si le composant est libre, supporté ou retenu. Si l'inspection de l'installation est importante, définissez la condition d'accouplement séparément.
Pour les composants achetés, rendre visible l'état d'acceptation sur le plan d'inspection. Ne vous attendez pas à ce que les inspecteurs à la réception le reconstruisent à partir du modèle d'assemblage. Un fournisseur peut mesurer la caractéristique nominale correcte dans un état différent et parvenir à un résultat différent.
Séparer la résolution de la confiance dans les mesures
Vous devez juger le processus de mesure complet plutôt que de vous fier au plus petit incrément affiché.
La résolution correspond au plus petit incrément affiché ou distingué par l’instrument. Elle ne définit pas l’incertitude du résultat réel. Le montage, l’alignement, le comportement de la pièce et l’environnement peuvent ajouter des variations.
Le Guide d'incertitude du National Physical Laboratory explique les contributions des instruments, des pièces, des environnements et des opérateurs. Il distingue également l'incertitude de l'erreur de mesure. Utilisez cette distinction lors de l’évaluation d’une méthode d’inspection proposée.
Demandez comment la capacité de la méthode est liée à votre décision de tolérance et d'acceptation. Évitez d’inventer un rapport instrument/tolérance universel pour chaque fonctionnalité. Votre équipe qualité doit évaluer le processus de mesure réel et les exigences applicables des clients.
Un dossier d'étalonnage reste utile, mais sa portée est importante. Il ne valide pas indépendamment votre montage, votre détection de bord ou votre séquence de manipulation. Ceux-ci appartiennent à l’examen des méthodes spécifiques à l’application.
Contrôler la force de contact et la géométrie du contact
Vous devez évaluer si le contact de mesure modifie la dimension que vous essayez d'observer.
Un petit contact peut indenter une surface. Un contact plus important peut répartir la charge différemment, tout en interagissant avec la courbure locale ou les bords proches. Une force moindre peut réduire la déformation dans des configurations appropriées, mais elle ne peut pas résoudre tous les problèmes de support ou de contact.
Guide de mesure de faible force de Mitutoyo discute des pièces délicates et de la sélection des pointes de contact. Ses exemples permettent d’évaluer ensemble la force et l’indentation. Ils ne fournissent pas un réglage de force universel pour chaque composant polymère.
Utilisez des pièces représentatives lors de la sélection de la disposition des contacts. Comparez les résultats répétés tout en contrôlant la position et le support. Si les lectures changent lorsque vous serrez l'instrument, étudiez la déformation avant de traiter la différence comme une variation de fabrication.
Documentez le mécanisme de contrôle de force ou la technique opératoire sélectionné. Nommer l’instrument seul peut laisser une grande discrétion à l’opérateur. Votre équipe de réception a besoin de suffisamment de détails pour reproduire la condition de contact prévue.
Soutenir la pièce sans redéfinir sa forme
Vous devez soutenir le composant de manière cohérente tout en préservant l'état de mesure requis par le dessin.
Une plaque mince peut bouger lorsque les supports changent. Un anneau peut réagir différemment lorsqu’il est tenu sur son diamètre. Un composant reposant sur des débris peut basculer avant que la sonde ne le touche.
Définissez les emplacements de support et l’orientation des fonctionnalités sensibles. Évitez d'ajouter des pinces simplement pour rendre les lectures stables. La retenue peut créer des résultats reproductibles pour une forme qui disparaît lorsque vous relâchez la pièce.
Si votre besoin concerne un état assemblé, un luminaire contrôlé peut être approprié. Identifiez les surfaces de positionnement, la séquence de retenue et les conditions d'installation pertinentes. Gardez cette méthode distincte de toute vérification dimensionnelle à l’état libre.
Pour une discussion supplémentaire sur les mesures sensibles à la forme, voir planéité des pièces plastiques usinées. Appliquez la même discipline aux relations entre l'épaisseur, le parallélisme et les trous lorsque leurs résultats dépendent du support.
Faites correspondre la méthode à la fonctionnalité
Vous devez sélectionner le principe de mesure en fonction de l'accès, du risque de déformation et de la définition fonctionnelle de l'élément.
Le tableau suivant compare les questions à résoudre lors de la planification. Il ne classe pas chaque instrument en fonction de sa précision. Différents instruments peuvent convenir lorsque les méthodes complètes sont démontrées.
| Caractéristique | Méthode du candidat | Question de configuration principale | Problème d'acceptation |
|---|---|---|---|
| Épaisseur externe | Mesure de contact à force contrôlée | Où sont les points de support et de contact ? | Indentation ou courbure locale |
| Alésage de la bague | Mesure d'alésage appropriée ou calibrage convenu | Quelles profondeurs et directions représentent l'exigence ? | Effets de conicité, d'ovalité et de contact |
| Position du trou | Mesure de coordonnées | Comment sont établies les données ? | Stratégie d’alignement et d’échantillonnage |
| Profil fin | Méthode optique ou autre méthode évaluée | Comment est défini le bord visible ? | Éclairage, mise au point et sélection des bords |
| Ajustement installé | Dispositif d'accouplement défini ou contrôle fonctionnel | Quel état d'installation est reproduit ? | Ajustement déroutant avec des dimensions indépendantes |
Votre examen de la qualité et de l'inspection devrait relier ces choix au dessin réel. Une liste d’équipement à elle seule ne peut pas établir comment une fonctionnalité difficile sera acceptée.
Mesurer les alésages à des emplacements et dans des directions convenus
Vous devez définir l'endroit où un alésage est mesuré avant de comparer les résultats de diamètre entre les organisations.
Une lecture près d’une entrée ne décrit pas tous les emplacements le long d’un forage. Un chanfrein, une bavure ou une déformation locale peuvent influencer le contact. De même, une seule direction peut manquer un changement observé après une rotation de l'orientation de la mesure.
Définissez les profondeurs et les directions de mesure pertinentes pour votre entité. Choisissez-les en fonction de leur fonction et des exigences du dessin. Évitez de transformer un modèle d’échantillonnage arbitraire en une règle d’acceptation universelle.
Guidage de l'étrier de Mitutoyo identifie la force de mesure et la géométrie intérieure de la mâchoire comme sources d'erreur potentielles. Vérifiez si la géométrie du contact de l'instrument convient à la taille de l'alésage et à l'accès. Une lecture pratique au pied à coulisse peut nécessiter une méthode plus appropriée pour l'acceptation finale.
Si un arbre d'accouplement réussit, enregistrez ce que démontre cette vérification fonctionnelle. Il n'établit pas automatiquement la géométrie de l'alésage ou le jeu sur toute la longueur de travail. Gardez les preuves dimensionnelles et fonctionnelles identifiables.
Traitez la mesure optique comme une méthode différente
Vous devez évaluer la définition des bords optiques au lieu de supposer que la mesure sans contact supprime toute source d'incertitude.
Les méthodes optiques peuvent éviter qu'une sonde mécanique n'appuie sur le bord inspecté. Cependant, l'éclairage, la mise au point, la transparence et l'apparence de la surface peuvent affecter la limite identifiée par le système. Un bord chanfreiné peut également produire plusieurs transitions visibles.
Convenez quel bord représente la dimension du dessin. Conservez les informations de configuration pour l’éclairage et le traitement de l’image là où elles affectent le résultat. Utilisez des composants représentatifs plutôt que de valider uniquement une forme de référence simple.
Pour les composants transparents ou réfléchissants, discutez de l'accès et du contraste lors de la planification de la fabrication. Évitez d'appliquer un revêtement improvisé sans autorisation. Ce traitement pourrait affecter la surface, les dimensions ou l’utilisation en aval.
Comparez les résultats optiques et de contact avec la même définition de caractéristiques. Une différence peut refléter la façon dont chaque méthode identifie la limite. Étudiez la méthode avant d’attribuer la totalité de la différence au composant.
Enregistrer la température et l'état du matériau
Vous ne devez comparer les résultats qu'après avoir vérifié si les conditions des composants sont significativement comparables.
Un composant déplacé de l’usinage, du lavage ou du transport peut changer d’état. Le tenir à plusieurs reprises peut également modifier sa température. Définir une séquence de manipulation pratique pour les mesures sensibles à ces effets.
Votre plan d'inspection doit identifier l'environnement convenu et l'état de préparation. Enregistrez les informations de température pertinentes lorsque la méthode l’exige. Évitez de supposer que la température ambiante représente immédiatement la température de chaque pièce.
Les matériaux sensibles à l’humidité ajoutent une autre condition à examiner. Un échantillon sec entrant et un composant de production conditionné peuvent ne pas représenter le même état. Notre guide d'absorption de l'humidité en nylon explique pourquoi la base de conditionnement appartient à la spécification.
N’inventez pas un délai d’attente pour chaque géométrie et chaque polymère. Convenez de la méthode de conditionnement en fonction du matériau, de la taille du composant et de l'application. Enregistrez les exceptions lorsqu’une inspection urgente a lieu avant que l’état convenu ne soit atteint.
Vérifiez la répétabilité avant d’interpréter de petites différences
Vous devez étudier la variation de la méthode avant d'interpréter de petits changements de lecture comme une tendance du processus.
Commencez par des mesures répétées en utilisant la même configuration définie. Évaluez ensuite les changements introduits en repositionnant la pièce. Lorsque plusieurs inspecteurs utilisent la méthode, incluez des opérateurs représentatifs dans l’examen.
Gardez la séquence structurée. Modifiez un élément de configuration pertinent à la fois lors du diagnostic d’un écart. Sinon, les changements de température, d’alignement et de force peuvent devenir difficiles à distinguer.
Avant de comparer les organisations, échangez un échantillon représentatif avec son enregistrement de méthode. Confirmez que les deux équipes inspectent les mêmes endroits. Enregistrez l’identification de l’échantillon et l’historique du transport. Cela vous aide à séparer les différences de configuration des différences entre les pièces de production.
Enregistrez les résultats bruts au lieu de conserver uniquement une moyenne préférée. Une large propagation peut révéler un contact ou un arrangement de support instable. La moyenne ne peut pas expliquer une méthode qui mesure différents états physiques.
Votre équipe qualité doit décider si une étude formelle du système de mesure est nécessaire. Sa conception doit refléter l’utilisation en production et les exigences du client. Cet article ne prescrit pas de seuil d’acceptation statistique universel.
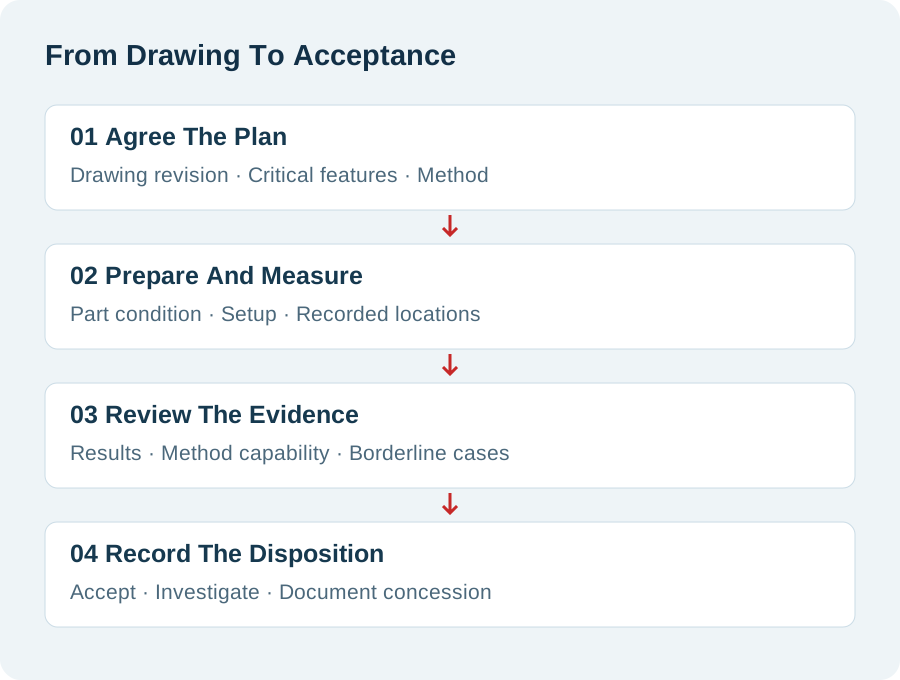
Convenir de la manière dont les résultats limites seront décidés
Vous devez définir la décision de conformité avant qu'un résultat d'inspection s'approche d'une limite de tolérance.
Un nombre proche d'une limite peut créer un désaccord lorsque le processus de mesure présente une incertitude non résolue. Plus de décimales ne résolvent pas cette question. Convenez de la règle de décision applicable avec les parties responsables de la qualité.
Précisez qui examine les résultats limites et quelles preuves supplémentaires peuvent être demandées. Définissez si une mesure répétée doit reproduire la configuration d'origine. Un instrument différent ne devrait pas introduire silencieusement une définition de fonctionnalité différente.
Séparez les écarts et les concessions de l’acceptation ordinaire. Si une concession d'ingénierie autorise l'utilisation, identifiez le lot concerné et la portée. Ne réécrivez pas le résultat de l’inspection pour donner l’impression que la décision est routinière.
Pour un cadre d'approbation plus large, voir inspection du premier article pour les pièces en plastique. La méthode de mesure doit rester liée au dessin approuvé et à la configuration de l'échantillon.
Créez un rapport qu'un autre inspecteur peut utiliser
Vous devez conserver suffisamment d'informations sur la méthode pour qu'une deuxième équipe puisse comprendre le résultat et reproduire sa base.
Un tableau de résultats nécessite plus que des dimensions nominales et des notes de passage. Pour les caractéristiques sensibles, connectez la valeur rapportée à l’emplacement et à l’état de la mesure. Enregistrez la révision de la méthode pertinente lorsque le processus change.
| Champ de rapport | Quoi enregistrer | Pourquoi vous en avez besoin |
|---|---|---|
| Identité de la pièce | Numéro de pièce, lot et révision des dessins | Empêche les confusions de configuration |
| Identité des fonctionnalités | Référence du dessin et emplacement de mesure | Relie le résultat à l'exigence |
| État physique | Gratuit, pris en charge ou installé | Rend les comparaisons significatives |
| Configuration de la méthode | Détails de l'instrument, du contact et de l'assistance | Expose des différences de configuration importantes |
| Conditions | Préparation et environnement pertinents | Prend en charge la comparaison entre les inspections |
| Disposition | Résultat et base d'acceptation convenue | Sépare la mesure de la version technique |
Conservez des photographies ou des croquis de luminaires lorsqu'ils clarifient la configuration. Ces enregistrements doivent montrer la disposition pertinente sans impliquer une exactitude non étayée. Un enregistrement clair de la méthode peut réduire les investigations répétées lors des futurs accouchements.
Comparez les coûts d’inspection avec les risques fonctionnels
Vous devez concentrer vos efforts d'inspection sur les caractéristiques dont l'incertitude pourrait affecter l'assemblage, le fonctionnement ou l'acceptation.
Une tolérance difficile peut nécessiter un développement de configuration, des montages ou un temps de mesure supplémentaires. Un resserrement général de chaque dimension peut ajouter des efforts sans améliorer la fonction. Identifiez les relations critiques avant de demander un devis détaillé.
Discutez des contrôles en cours séparément de l’acceptation finale. Un contrôle de production peut guider l’usinage sans fournir l’ensemble des preuves de livraison. Convenez quels enregistrements accompagnent chaque lot et lesquels restent disponibles sur demande.
Demandez à TOPS de confirmer la méthode proposée et les preuves disponibles pour votre composant. Le site Web présente des services d'usinage et d'inspection, mais cet article ne vérifie pas un inventaire d'instruments spécifique. Les dispositions de mesure spéciales nécessitent une confirmation spécifique à la commande.
Incluez la quantité et la demande répétée lors de la discussion du plan. Une méthode adaptée à un prototype peut nécessiter une manipulation différente pour les lots de routine. Les changements devraient préserver la base de mesure acceptée plutôt que simplement accélérer l'inspection.
FAQ sur la mesure des pièces en plastique usinées
Vous devez résoudre ces questions de méthode courantes avant d'échanger des rapports d'acceptation.
Puis-je utiliser un pied à coulisse ordinaire ?
Peut-être, en fonction de la fonctionnalité et des exigences. Évaluez la force, la géométrie du contact et la capacité de la méthode avant de l'utiliser pour l'acceptation finale.
Un cliquet élimine-t-il la déformation ?
Non. Une fonction de contrôle de force peut améliorer la cohérence, mais la force appliquée peut toujours affecter le composant. Passez en revue la configuration complète.
La mesure optique est-elle toujours meilleure ?
Non. Cela évite le contact mécanique au niveau de l'élément observé, mais la définition des bords et les conditions d'imagerie nécessitent toujours une évaluation.
Pourquoi les résultats du fournisseur et de la réception diffèrent-ils ?
Vérifiez d'abord la définition des caractéristiques, le support, la force, les conditions et l'alignement. Différentes méthodes peuvent produire des résultats différents sans identifier la cause sous-jacente.
Dois-je mesurer une bague avant l’installation ?
Mesurez-le dans l'état requis par votre spécification. L'acceptation de l'alésage installé et les dimensions à l'état libre peuvent nécessiter des contrôles séparés.
L’étalonnage peut-il remplacer une étude de méthode ?
Non. L’étalonnage concerne l’instrument dans le cadre indiqué. Votre montage, la réponse de la pièce et votre méthode de fonctionnement doivent être pris en compte séparément.
Dois-je faire la moyenne de chaque lecture ?
Non. Comprenez d’abord pourquoi les lectures diffèrent. La moyenne ne corrige pas les emplacements incohérents, les conditions changeantes ou un composant déformé.
Que dois-je envoyer pour un examen d’inspection ?
Envoyez le dessin, la qualité, les quantités et les exigences fonctionnelles. Incluez l’état de la mesure, les résultats contestés et toutes les règles d’acceptation requises.
Demandez un plan de mesure avec votre devis
Vous pouvez réduire les litiges d'inspection en définissant la fonctionnalité, l'état et la méthode avant la production. Contrôlez la force et soutenez-la là où cela compte. Gardez les preuves de mesure séparées des concessions et des contrôles de performances installés.
Contactez-nous avec vos dessins, qualités de matériaux, quantités de lots et exigences de mesure critiques. Incluez les détails de la méthode existante lorsque vous avez besoin d’une corrélation entre les résultats du fournisseur et de la réception.